


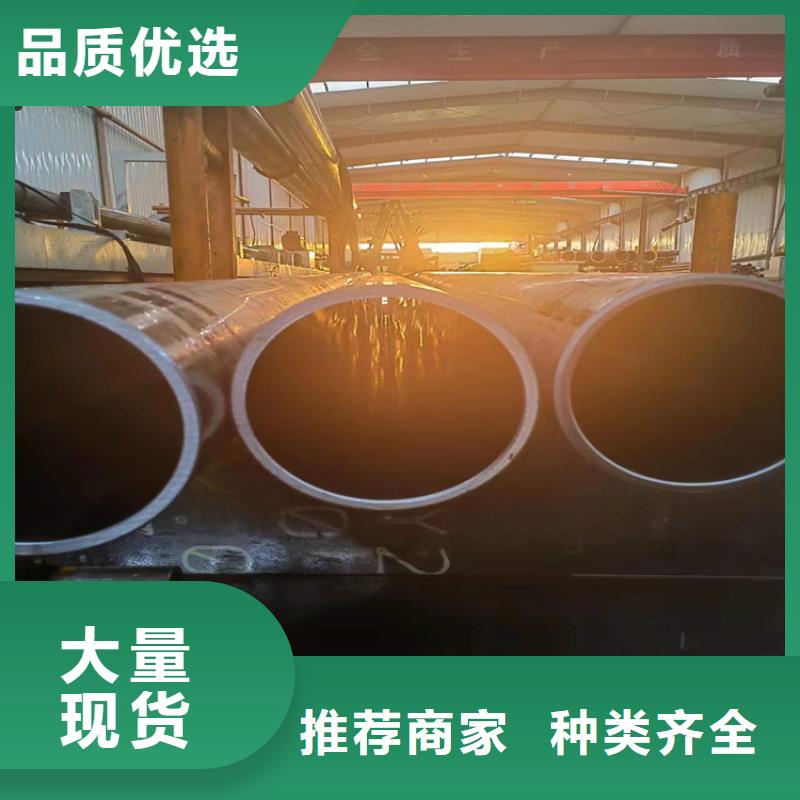

不要满足于简单的文字描述,点击我们的珩磨管研磨缸筒工厂自营产品视频,让每一个细节都跃然屏上,为您带来前所未有的视觉体验。
以下是:六安霍邱珩磨管研磨缸筒工厂自营的图文介绍

为了提率,珩磨管的生产都是机械化方式了,将珩磨头与机床主轴采用浮动连接,以保证余量均匀。由于砂条很长,珩磨时工件的凸出部分先与砂条接触,接触压力较大,使凸出部分很快被磨去,直至修正到工件表面与砂条全部接触。因此,珩磨能够修正前道工序产生的几何形状误差和表面波度误,但不能修正轴线位置误差。要想使珩磨管获得良好的珩磨效果,除选用先进的珩磨工具及正确选用磨条材料和粒度外,珩磨时采用工艺参数对加工质量和生产率也有很大的影响。比如说适当增加珩磨的往复运动速度,除了提高工效外,还能改善表面质量。


油缸缸筒选用的就是大口径的珩磨管,并在其端部配有支承衬套,要跟大家强调的是珩磨管支承衬套的装配部位和装配间隙,不能出现较大的误差,以免损坏缸筒内壁,甚至是导致钢桶报废。一般情况下,支承衬套是镶在珩磨管导向套内径凹槽处,它主要是对活塞杆起导向及支承作用,要求其内径与活塞杆外径间隙保持在0.08-0.16mm之间。如果间隙小于0.08mm时,活塞杆的运动阻力就会增大,造成油缸发颤,支承衬套磨损加快,严重时伴有异响,失去支承作用。珩磨管是由一种精度高的磨削加工而成,不但用于圆孔,而且用于淬硬齿面,这也是一种抛光方法。它可以作为一个组合的磨削工具,可以安装在浮动夹具,使其可以自我调节。因此,可以减少孔的形状误差,但不能减少孔的几何误差。抛光管是使用软质的抛光轮或者是圆盘型的抛光盘,加上抛光膏,使工件经过精加工获得很高表面光洁度。然而,由于在加工过程中没有刚性基准,所以不能减少几何误差。然而,相对珩磨管而言,它可以抛光不规则表面。

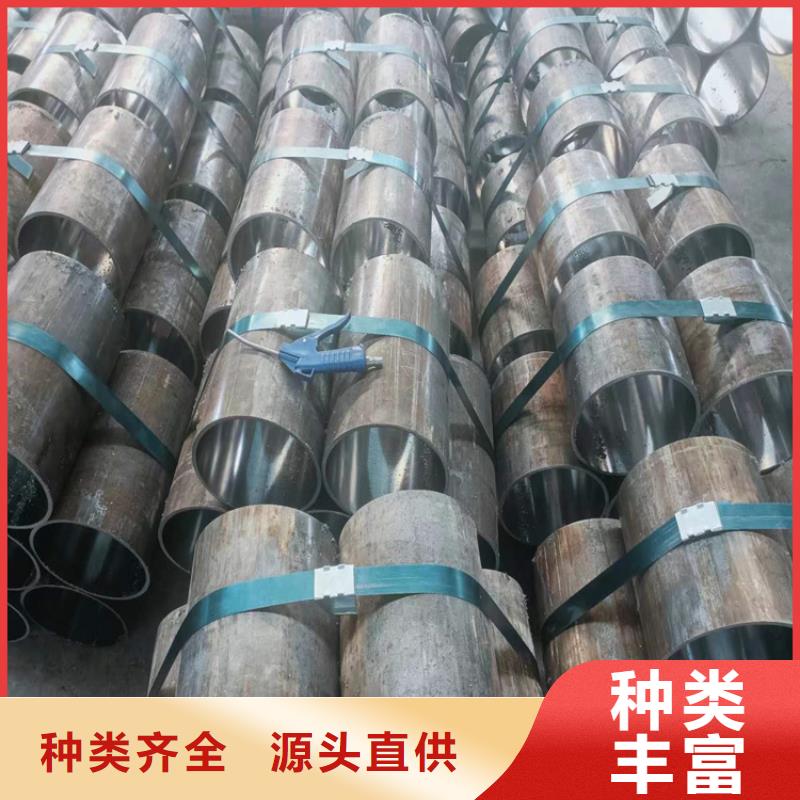

了解珩磨管的属性范围珩磨管其是指经过珩磨加工的管子,可以称其为珩磨管,而这里的管子,主要是指无缝钢管。因此,珩磨是一种加工工艺,通过这一工艺,使得管子内孔达到预期想要的公差尺寸,以及表面粗糙度等,并使其在公差范围内。珩磨管的加工工艺是珩磨,而油缸管,其是在油缸中使用的管子,其的加工工艺,不一定是珩磨,也可以是滚压等其它工艺。珩磨管的内孔粗糙度,是可以做到小于0.63nm的,而直线标准度,则可以做到小于0.3mm/m。因此,其在尺寸准确度上,是可以有较高水平的。因此,其可以用于一些要求较高的场合中。而它的珩磨,是要用到珩磨机的,珩磨机上的珩磨头,一般来讲,是进行轴向直线往复运动。

九冶管业(六安市霍邱县分公司)是一家专业从【六安霍邱100活塞杆、六安霍邱56调质镀铬棒、霍邱本地45#硬轴活塞杆】的研发、生产、销售于一体的综合型企业。公司坐落于全国大型【六安霍邱110镀铬棒、六安霍邱本地120镀铬棒、霍邱就近120调质镀铬棒】生产基地--六安霍邱,位置优良,交通便利。公司【霍邱本地附近25调质镀铬棒、霍邱就近63活塞杆】产品通过相关质量体系认证。
公司主要经营:【六安霍邱本地80镀铬棒、霍邱本地附近63调质镀铬棒、霍邱本地100调质镀铬棒】。经数年的建造努力,公司以优良服务为广大用户提供高性能、高品质的【六安霍邱调制镀铬棒、六安霍邱就近25镀铬棒、六安霍邱油缸钢芯】,技术指标已达到或超过标准。现公司【霍邱45调质镀铬棒、霍邱就近70活塞杆】产品销售全国各地,并出口海外市场,受到客户的认可。

